Раструбная сварка ПНД труб: технология, оборудование и режимы
Технический отдел Trans Plast, обновлено 4 мин чтения
Раструбная сварка ПНД труб — самый доступный способ получить неразъёмное соединение на трубах малого диаметра. Её ещё называют муфтовой, полифузионной или «спайкой внутрь»: труба входит внутрь раструба фитинга, и оба элемента сплавляются в монолит. Разберём, где применяют этот метод, какое нужно оборудование и как сварить шов, который прослужит десятки лет.
Что такое раструбная сварка
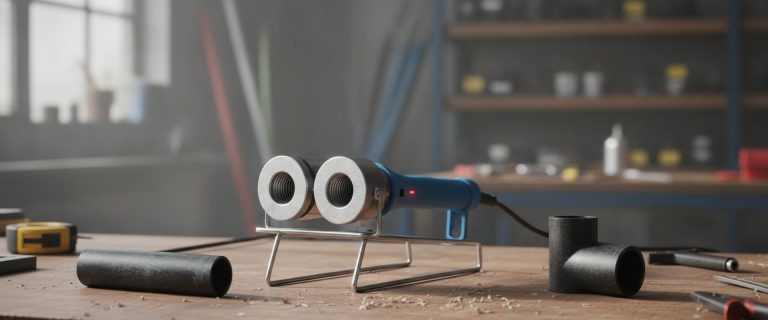
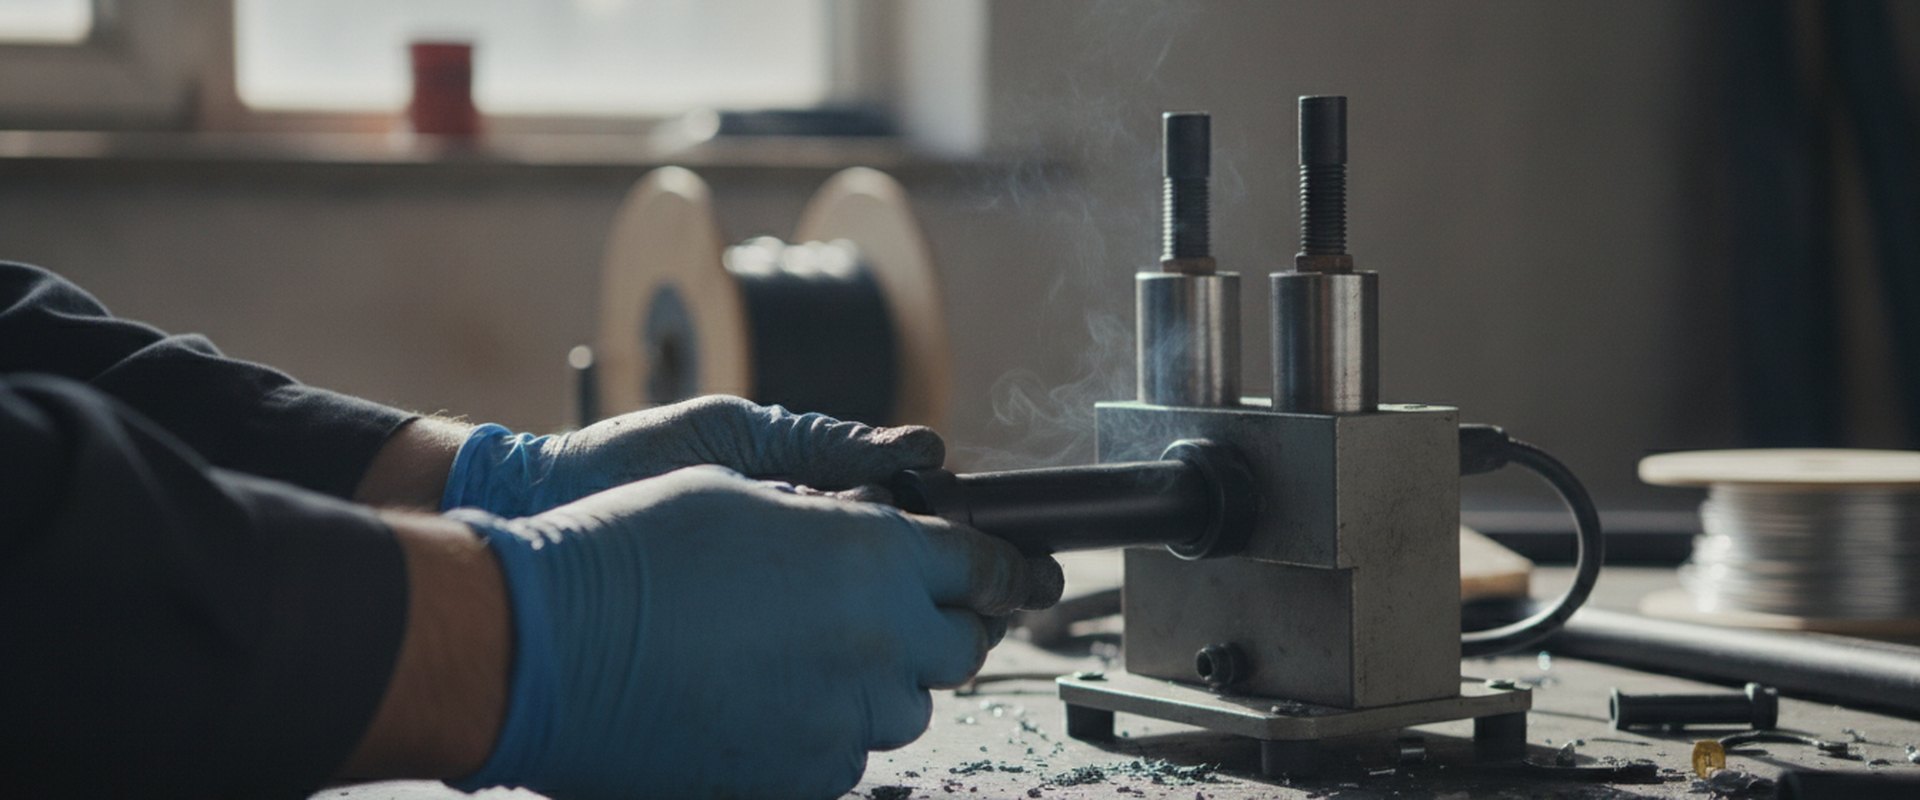
Принцип простой: нагревательный элемент с парой насадок одновременно оплавляет наружную поверхность конца трубы (насадка-гильза) и внутреннюю поверхность раструба фитинга (насадка-дорн). После прогрева трубу быстро вставляют в фитинг, расплавленные слои перемешиваются и после остывания образуют соединение прочнее самой трубы. Электроника и сложная механика не нужны — поэтому метод популярен на частных и небольших объектах.
Для каких труб и диаметров подходит
Раструбной сваркой соединяют полиэтиленовые трубы диаметром от 16–20 до 110 мм, чаще всего — до 63 мм. На больших диаметрах сложно вручную совместить детали за отведённые секунды, поэтому там используют стыковую и электромуфтовую сварку. Метод подходит для толстостенных труб SDR 11 и SDR 7,4; трубы SDR 17 и тоньше малых диаметров лучше соединять другими способами — тонкая стенка деформируется в насадке.
Типичные задачи: водопровод на участке и в доме, подключение от скважины, полив, обвязка насосов и колодцев. Для газопроводов способ соединения определяет проект — обычно это электромуфтовая или стыковая сварка.
Оборудование и инструмент для раструбной сварки
Сварочный аппарат и насадки
Нужен аппарат с терморегулятором и набором тефлоновых насадок под каждый диаметр. Для полиэтилена температура нагревателя — 250–270 °C (номинал 260 °C). Насадки должны быть чистыми, без царапин и нагара: пригоревший пластик ухудшает шов. Аппараты и сопутствующий инструмент есть в разделе сварочные аппараты и труборезы.
Подготовительный инструмент
- Труборез — даёт ровный перпендикулярный рез без заусенцев, см. труборез для пластиковых труб.
- Скребок для снятия оксидного слоя — снимает окисленную плёнку с поверхности полиэтилена, без этого шов не будет однородным.
- Калибратор и фаскосниматель — выравнивают овальность трубы и снимают фаску, чтобы конец легко вошёл в насадку.
- Обезжириватель (спирт), безворсовая салфетка и маркер для отметки глубины вставки.
Подробный обзор инструмента — в статье инструмент для монтажа ПНД труб.
Технология раструбной сварки пошагово
- Отрежьте трубу строго под прямым углом и удалите стружку.
- Снимите оксидный слой скребком на длину вставки, откалибруйте конец и снимите фаску.
- Обезжирьте трубу и раструб фитинга, отметьте маркером глубину вставки.
- Разогрейте аппарат до рабочей температуры и убедитесь, что она стабилизировалась.
- Одновременно наденьте фитинг на дорн и вставьте трубу в гильзу до отметки, без вращения.
- Выдержите время нагрева, снимите детали и за несколько секунд соедините их строго соосно, без проворачивания.
- Зафиксируйте соединение неподвижно, затем дайте остыть, не нагружая шов.
Режимы раструбной сварки ПНД
Ориентировочные параметры для труб ПЭ 100 SDR 11 по немецкой методике DVS 2207-11 при температуре воздуха около +20 °C. Точные значения смотрите в инструкции производителя фитингов и аппарата.
| Ø, мм | Нагрев, с | Пауза, с | Фиксация, с |
|---|---|---|---|
| 20 | 5 | 4 | 6 |
| 25 | 7 | 4 | 10 |
| 32 | 8 | 6 | 10 |
| 40 | 12 | 6 | 20 |
| 50 | 18 | 6 | 20 |
| 63 | 24 | 8 | 30 |
| 75 | 30 | 8 | 30 |
| 90 | 40 | 8 | 40 |
| 110 | 50 | 10 | 50 |
Пауза — максимальное время от снятия деталей с нагревателя до их соединения: если затянуть, расплав остынет и шов не сформируется. Фиксация — время, когда соединение держат неподвижно. Полное остывание до нагрузки давлением — около 2 минут для труб 20–25 мм, 4 минут для 32–50 мм, 6 минут для 63–90 мм и 8 минут для 110 мм. При ветре и минусовой температуре место сварки защищают укрытием, а работы ведут по правилам из статьи монтаж ПНД труб зимой.
Частые ошибки при раструбной сварке
- Не сняли оксидный слой — соединение выглядит нормально, но со временем начинает течь.
- Перегрели или вставили трубу глубже отметки — внутри образуется наплыв, который сужает проход.
- Провернули детали при соединении или двигали шов при остывании — нарушается структура сварки.
- Варили грязными насадками или «на глаз», без контроля температуры и времени.
Раструбная, стыковая или электромуфтовая сварка
Раструбная сварка дешевле всего и хороша для диаметров до 63 мм. Для 110 мм и выше разумнее стыковая сварка, а в стеснённых условиях и на ремонте — электросварные фитинги. Если сварочного аппарата нет, малые диаметры можно собрать на компрессионных фитингах без сварки.
В Trans Plast в Алматы можно купить фитинги под спайку внутрь, трубы ПЭ 100 и инструмент, а также заказать услугу раструбной сварки силами наших специалистов.
Читайте также: можно ли варить ПНД трубу паяльником для полипропилена.